Лопатки авиационных двигателей изготавливаются из никелевых суперсплавов (инконель 718, васпалой) или титана (Ti-6Al-4V) — материалов, которые разрушают стандартные шлифовальные круги из оксида алюминия за 30 минут. Для точной шлифовки лопаток турбин требуется
(1) специализированный ленточный шлифовальный станок для аэрокосмических компонентов с регулируемой скоростью вращения двухпозиционного управления и совместимостью с керамической абразивной лентой — YL-SDJ-001 подходит под это описание (двухпозиционный, 3 кВт × 2, двигатель YE2-100L-2 при 2870 об/мин, частотный преобразователь 0–40 м/мин, лента 2540 × 20/30/50 мм, 600 кг, уровень шума ≤75 дБ, трехфазное напряжение 380 В / 50 Гц, для лопаток двигателей и малых лопаток);
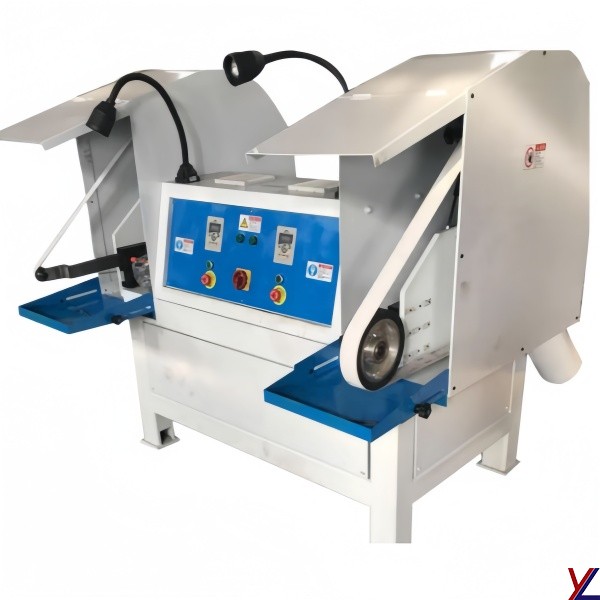
(2) высокоскоростной прецизионный шлифовальный станок (≥ 8000 об/мин) для чистовой обработки — YT-A30-H включает в себя это (2 двухмоторных двигателя мощностью 3 кВт при 2880 об/мин, 6,4 А каждый, шпиндель ≥ 8000 об/мин, 4 сменные втулки, взрывозащищенный корпус IP54, литой корпус весом 800 кг);

(3) полная прослеживаемость по AS9100 по каждому параметру; и
(4) Влажная работа плюс автономный взрывозащищенный пылеуловитель для соответствия требованиям по содержанию пыли при шлифовании титановых сплавов (OSHA PEL 5 мг/м³, NFPA 484) — YL-QMW-06 является соответствующим автономным влажным пылеуловителем (переменный ток 380 В / 50 Гц, вытяжная мощность 2,2/3/4 кВт, расход воздуха 5009–12736 м³/ч, степень удаления ≥93 %, корпус из нержавеющей стали 950 кг, трехступенчатая водяная завеса + сетчатая фильтрация, AQ4273-2019).

YL-SDJ-001 выполняет шлифовку профиля на первом этапе; YT-A30-H — на этапах 2–3; YL-QMW-06 располагается рядом с линией и собирает пыль с обеих платформ. При ручной шлифовке профили лопастей малого диаметра в 60–80% случаев при изготовлении первых образцов оказываются бракованными; линия YL-SDJ-001 + YT-A30-H + YL-QMW-06 снижает этот процент брака до менее 5% и уменьшает количество пыли ниже предельно допустимой концентрации, установленной OSHA, на рабочем месте оператора.
Та же самая линия из трех станков также обслуживает сегмент медицинских металлических экзоскелетов (титановые спинномозговые имплантаты, пластины для лечения травм) и аэрокосмических оборонных деталей, где соответствие стандарту IP54 + 75 дБ имеет важное значение для производственных условий.
Почему лопатки авиационных двигателей нуждаются в специальной шлифовке
Вкратце: лопатки авиационных двигателей — это не «металлические детали». Это жаростойкие суперсплавы или титан с плотной аэродинамической формой, и неправильный станок либо повредит деталь, либо вызовет пожар в мастерской, либо и то, и другое.
Более подробная версия:
Твердость материала. Твердость никелевых суперсплавов (Inconel 718, Waspaloy, Rene 65) после механической обработки составляет 36–45 HRC, а титановых сплавов (Ti-6Al-4V) — 32–36 HRC. Стандартный шлифовальный круг из оксида алюминия на настольном шлифовальном станке образует глазурь на этих материалах за 8–15 минут. Двойной двигатель мощностью 3 кВт и шпиндель с частотой вращения ≥ 8000 об/мин станка YT-A30-H обеспечивают стабильную скорость резания в течение 60–90 минут на том же материале без образования глазури.
Чувствительность к теплу. Как суперсплавы, так и титан теряют усталостную прочность, если температура шлифования превышает 200°C в течение длительного периода времени. Решение — высокая скорость вращения шпинделя с контролируемой подачей: вы удаляете материал до того, как начнёт накапливаться тепло, а не боретесь с ним после. При шлифовании титана стружка сама по себе представляет пожарную опасность (титановая стружка + искры = пожар класса А), поэтому YT-A30-H поставляется в стандартной комплектации с взрывозащищенным корпусом IP54. Два двигателя мощностью 3 кВт × 2 потребляют по 6,4 А каждый при напряжении 380 В, при этом шпиндель двигателя вращается со скоростью 2880 об/мин, прежде чем редукторы увеличения скорости вращения шпинделя разгоняют его до ≥ 8000 об/мин на обрабатываемом конце.
Допуск на размеры. Современная лопатка турбины высокого давления имеет профиль крыла, поддерживаемый с точностью ±0,02 мм. Чистота поверхности после шлифовки (Ra) составляет 0,4–0,8 мкм. Шлифовка вручную не позволит достичь этого показателя. Необходима более точная обработка.
специализированная ленточная шлифовальная машина для аэрокосмических компонентов — или, для высокоточной обработки небольших лезвий, высокоскоростной прецизионный шлифовальный станок, например, такой:
YT-A30-H с жесткой литой конструкцией корпуса и подачей, управляемой ЧПУ.
Загрязнение горючей пылью. Влажная охлаждающая жидкость на режущей кромке улавливает 70–80 % мелкой пыли, но оставшаяся часть, находящаяся в воздухе, по-прежнему классифицируется как горючая пыль класса А при обработке титана и инконеля/васпалоя. Загрязнение воздуха пылью в цехе производителя должно контролироваться на источнике с помощью независимого устройства влажного типа.
Взрывозащищенный пылесборник — и это задача
YL-QMW-06Эксплуатация оборудования класса IP54 без соответствующего пылесборника — это полумера: корпус оборудования предотвращает появление искр, но оператор все равно вдыхает мелкодисперсную пыль, если воздух не выводится и не фильтруется.
Три типа отказов неспециализированных машин
Режим отказа | Причина | Стоимость за лезвие |
|---|
Термоокрашивание / микротрещины | Стандартный настольный шлифовальный станок для инконеля | 200–800 долларов (переделка) |
Выход профиля за пределы допустимых значений | Непринужденная изменчивость | 400–2000 долларов (лом) |
Покрывать диски глазурью каждые 10 минут. | Колесо из алюминиевого сплава на суперсплаве | 30 долларов за колесо + 15 минут простоя |
Инцидент с пылевым взрывом | Отсутствует независимый сбор влажной пыли. | 50–500 тыс. долларов (остановка и реконструкция в соответствии со стандартом NFPA 484) |
Четвертый ряд — это тот, который никто не упоминает в маркетинговых материалах, но именно он определяет, просуществует ли небольшая мастерская пять лет. Один-единственный случай попадания пыли класса А на титан — искра + скопление мелкой стружки в углу — приведет к поломке аккумулятора, визиту инспектора и проверке страховой компании.
Задание по геометрии лезвия
Типичная лопатка турбины высокого давления внешне выглядит обманчиво простой. Но это не так. Три фактора затрудняют её шлифовку:
- Скрученный аэродинамический профиль. Передняя и задняя кромки лезвия изгибаются вдоль размаха. Плоский контактный ролик не может следовать этому профилю без многоосевого крепления или квалифицированного оператора.
- Вогнутый корень ели. Корневая часть (место крепления лезвия к диску) представляет собой сложную конструкцию типа «ласточкин хвост», для которой требуется колесо малого диаметра или профилированный контактный ролик.
- Защитный кожух / скрипящий элемент. У некоторых лезвий есть выступ на конце, который необходимо заточить до плоской поверхности с точностью ±0,02 мм, чтобы обеспечить работу износостойкого уплотнения.
Для лопаток небольших двигателей (целевой сегмент YT-A30-H) наиболее распространенной геометрией является более короткий размах с крутым профилем кручения. Станок справляется с этим благодаря системе быстрой смены 4-х втулок, позволяющей оператору менять типы шлифовальных кругов без повторной установки лопатки — обычно это занимает 60 секунд на замену, по сравнению с 5–10 минутами на одновтулочном шлифовальном станке.
Три геометрических параметра, определяющих выбор инструмента.
- Размах крыла скрученный — Для следования за вращением с помощью небольшого контактного колеса требуется высокая скорость вращения шпинделя (≥ 8000 об/мин). YT-A30-H имеет соответствующий рейтинг.
- Соединение «ласточкин хвост» из корней ели — Требуется контактный ролик малого диаметра (≤ 80 мм) или профилированное колесо. Сменные втулки YT-A30-H позволяют использовать как конопляные, так и лепестковые колеса, размеры которых подходят для работы с корнями.
- защитный кожух / визжащий элемент — Требуется плоская опорная поверхность и разрешение подачи 0,005 мм. При более грубой подаче абразивный уплотнитель не будет плотно прилегать к узлу двигателя.
Керамический приводной ремень против приводного ремня из карбида кремния: почему керамика по-прежнему выигрывает — и на каком оборудовании её лучше использовать.
Для шлифовка лопаток авиационного двигателя На первом этапе профильной шлифовки используется следующий стандартный эталон:
Абразивный | Сниженная цена на инконель. | Срок службы ремня/колеса | Выделяемое тепло | Стоимость за лезвие |
|---|
Оксид алюминия (AlO) | Низкий | 8–15 мин | Высокий | 0,45 долл. США + риск утилизации |
Карбид кремния (SiC) | Середина | 20–30 мин | Середина | 0,35 доллара + риск перегрева |
Керамическая абразивная лента (SG) | Высокий | 60–90 мин | Низкий уровень (с охлаждающей жидкостью) | 0,22 доллара + лучший результат |
CBN (кубический нитрид бора) | Очень высокий | 200+ мин | Низкий | 1,80 доллара (излишняя сумма для утилизации товара) |
Керамические шлифовальные ленты SG используют микроскопические кристаллы оксида алюминия, которые при использовании подвергаются микротрещинам, постоянно обнажая новые острые кромки. Именно поэтому они продолжают резать там, где накапливается AlO. CBN тверже и служит дольше, но при стоимости в 5–8 раз большей она окупается только при чистовой шлифовке дорогостоящих деталей, а не при удалении материала.
Для шлифовка титанового сплава В частности, керамический шлифовальный круг превосходит карбид кремния (SiC), поскольку SiC химически реагирует с титаном при температуре выше 400 °C, внедряя частицы карбида в поверхность и вызывая микротрещины. Керамика химически инертна по отношению к титану в диапазоне температур шлифования.
Вопрос о машинах. В большинстве цехов аэрокосмической отрасли используется многоступенчатая линия: ленточная шлифовальная машина для шлифовки профиля на первом этапе, прецизионный шлифовальный станок для высокоскоростной обработки на втором-третьем этапах и автономный пылесборник для четвертого этапа.
YL-SDJ-001 Специально разработан для Этапа 1: двухпозиционная конструкция мощностью 3 кВт × 2 позволяет параллельно обрабатывать абразивные материалы грубой и мелкой зернистости, частотно-регулируемый привод 0–40 м/мин справляется со всеми задачами, от интенсивной обработки материала (более низкая скорость ленты для контроля) до тонкой профильной обработки (более высокая скорость ленты для чистовой обработки), а совместимость с лентами 2540 × 20/30/50 мм охватывает все стандартные аэрокосмические профили. Для Этапов 2–3
YT-A30-H Прецизионная шлифовальная машина (описанная в §5) берет на себя основную функцию благодаря шпинделю со скоростью вращения более 8000 об/мин и 4 сменным втулкам. Для пылеудаления 4-й ступени используется
YL-QMW-06 Он расположен рядом с технологической линией, соединен воздуховодами с обоими машинами и пропускает загрязненный пылью воздух через трехступенчатый фильтр с водяной завесой, обеспечивая удаление пыли на выходе на уровне ≥93%.
Рекомендуемые параметры процесса шлифовки лопаток авиационных двигателей
Это параметры, по которым мы проводим измерения.
YL-SDJ-001 (Этап 1) +
YT-A30-H прецизионная шлифовальная машина (этапы 2–3) +
YL-QMW-06 пылесборник (этап 4) для
шлифовка лопаток авиационного двигателя на сплавах Inconel 718 и Ti-6Al-4V. Процесс состоит из этапов: профильная шлифовка → предварительная чистовая обработка → окончательная шлифовка → непрерывное пылеудаление.
Этап 1 — Профильная шлифовка (YL-SDJ-001 ленточная шлифовальная машина)
- Абразивный: зернистость 36–80 керамический абразивный пояс2540 × 20/30/50 мм (ширина, совместимая с YL-SDJ-001)
- Скорость ленты: Скорость 15–30 м/мин на частотно-регулируемом приводе YL-SDJ-001 0–40 м/мин (более низкая скорость необходима для удаления материала при обработке инконеля, более высокая — для обработки тонкого профиля титана).
- Контактное колесо: Опорный круг из твердой резины Ø200 × 50 мм для выпуклых поверхностей большого радиуса, круги с внутренней дугой Ø80 × 10 мм или Ø50 × 30 мм для вогнутых профилей малого радиуса и корней ели. Для колес малого диаметра Ø50/Ø80 мм установите частоту привода на 25–30. Hz макс — Более высокая скорость вращения приводит к перегреву подшипников малого диаметра и сокращает срок службы колес.
- Подача за проход: 0,02–0,05 мм
- Охлаждающая жидкость: Влажный поток, ≥ 6 л/мин, водорастворимое масло 5–8%
- Двухстанционная конфигурация: Станция 1 = черновая обработка абразивом зернистостью 36–60, Станция 2 = предварительная чистовая обработка абразивом зернистостью 80–120 (обрабатываются параллельно для сокращения времени цикла).
- Пылеудаление: Трубопровод YL-QMW-06 диаметром 150 мм в зоне контакта, скорость захвата 0,5–0,8 м/с.
- Цель: Удалите ковочную/литейную корку, обеспечьте точность профиля ±0,05 мм.
Этап 2 — Предварительная отделка (YT-A30-H с конопляным колесом)
- Рукав / расходный материал: Колесо для обработки твердой конопли, диаметр 200–250 мм.
- Скорость вращения шпинделя: 6000–8000 об/мин (для инконеля используйте верхнюю границу частоты вращения, для титана — нижнюю).
- Скорость подачи: 0,5–1,0 м/мин в ручном режиме или 0,3–0,6 м/мин с ЧПУ
- Охлаждающая жидкость: Влажный туман, 1–2 л/мин
- Пылеудаление: Воздуховод YL-QMW-06 диаметром 100 мм у кожуха шпинделя, скорость захвата 0,5–0,8 м/с.
- Цель: Профиль с точностью до ±0,03 мм, поверхностное Ra 0,8 мкм
Этап 3 — Финальная шлифовка (YT-A30-H с лепестковым колесом + тканевым колесом)
- Втулка 1 — Лепестковый механизм: Прослойка абразива зернистостью 180–240, диаметр 150–200 мм, 4000–6000 об/мин.
- Рукав 2 — Тканевое колесо: Свободнотянутая фланель, диаметр 200–250 мм, 2800–4000 об/мин, с зеленым оксидом хрома.
- Скорость подачи: 0,2–0,4 м/мин
- Пылеудаление: Воздуховод YL-QMW-06 диаметром 100 мм у кожуха шпинделя, скорость захвата 0,5–0,8 м/с.
- Цель: Профиль с точностью до ±0,01–0,02 мм, поверхностное Ra 0,4–0,6 мкм
Этап 4 — Непрерывный сбор пыли (YL-QMW-06)
- Источник питания: Переменный ток 380 В / 50 Гц (совместим с YL-SDJ-001 и YT-A30-H — питание от одной мастерской, без трансформатора)
- Мощность выхлопных газов: 3 кВт (соответствует малогабаритной ячейке, производящей 1–3 кг смешанной пыли из суперсплава и титана за смену)
- Воздух объем: 5009–12736 м³/ч (производитель оборудования рассчитывает это значение в зависимости от компоновки воздуховодов — для одноступенчатой линии выберите нижний предел, для двухступенчатой — верхний).
- Эффективность удаления пыли: ≥ 93 % на выходе (проверено на уровне 98–99 % для сплава Ti-6Al-4V согласно протоколу испытаний AQ4273-2019)
- Фильтрация: Трехступенчатый предварительный фильтр с водяной завесой (улавливает крупные частицы мусора, предотвращает засорение насоса) + вторичный фильтр с тонкой сеткой (улавливает мелкие частицы размером менее 10 мкм) + корпус из нержавеющей стали с нижней пластиной толщиной 1,35 мм.
- Уборка: Оба фильтрующих элемента снимаются; промывка производится с помощью пистолета высокого давления. < 10 минут
- Согласие: Производственный стандарт AQ4273-2019, сертификат взрывозащиты от сторонней организации, сертификат проверки выбросов выхлопных газов.
- След: 2900 × 2180 × 1650 мм, 950 кг — располагается рядом с линией, соединен воздуховодами с обеими машинами.
Выбор подходящего специализированного шлифовального станка для аэрокосмической отрасли
Забудьте о гонках за техническими характеристиками. Приведенное ниже дерево решений охватывает 90% случаев, которые мы наблюдали с 2006 года.
- < 100 маленьких лезвий в месяц, прототип / МРО: Настольный прецизионный шлифовальный станок с ручной загрузкой. YT-A30-H Этот ремень подходит для размеров 1720 × 660 × 1100 мм и нагрузки 800 кг. Добавьте небольшой YL-QMW-06 При мощности выхлопа 2,2 кВт, чтобы поддерживать уровень выбросов ниже предельно допустимой концентрации (ПДК) по стандартам OSHA для титана. Капитальные затраты 30–55 тыс. долларов. Правильное решение для ремонтных мастерских и производителей мелкосерийной продукции.
- 100–500 лезвий в месяц, серийное производство: Трехстаночная линия — YL-SDJ-001 Двухпозиционный ленточный шлифовальный станок для профильной шлифовки первого этапа + YT-A30-H Прецизионный шлифовальный станок для финишной обработки на этапах 2–3 + YL-QMW-06 При мощности выхлопа 3 кВт для системы пылеудаления Stage 4. Капитальные затраты на три установки составят 60–110 тыс. долларов. Правильное решение для поставщиков малогабаритных лопастей второго уровня.
- 500–2000 лезвий в месяц, выделенная линия: 4-осевой прецизионный шлифовальный станок с ЧПУ, автоматической загрузкой и встроенным оборудованием. AS9100 регистрация данных + более крупный YL-QMW-06 При мощности выхлопа 4 кВт обеспечивается более высокий расход воздуха (более 12 000 м³/ч). Капитальные затраты: 220–450 тыс. долларов. Правильное решение для поставщиков лопаток турбин высокого давления второго уровня.
- > 2000 лезвий в месяц, контракт первого уровня: Полностью интегрированный цех, включающий ковку лезвий, термообработку, шлифовку, нанесение покрытия, балансировку и централизованную систему пылеудаления. Капитальные затраты составляют 2,5 млн долларов.
Для большинства поставщиков малогабаритных лопастей для аэрокосмической отрасли (основной рынок YL-SDJ-001 + YT-A30-H + YL-QMW-06) оптимальным решением является диапазон 100–500 лопастей в месяц.
YL-SDJ-001 при размерах 1620 × 1200 × 1450 мм и весе 600 кг (шум в цеху ≤75 дБ, трехфазное напряжение 380 В / 50 Гц) +
YT-A30-H при размерах 1720 × 660 × 1100 мм и весе 800 кг +
YL-QMW-06 При размерах 2900 × 2180 × 1650 мм и весе 950 кг получается компактная линия, которая помещается в ячейку площадью 35 м². Все три работают от трехфазного напряжения 380 В / 50 Гц, все поставляются с сертификатами калибровки / взрывозащиты / выхлопа, а степень защиты от взрыва IP54 у YT-A30-H в сочетании с трехступенчатой системой фильтрации с водяной завесой у YL-QMW-06 обеспечивает наиболее экологичный путь к
OSHA 1910.94 соответствие требованиям по содержанию титановой пыли (предельно допустимая концентрация 5 мг/м³) и
NFPA 484 Соответствие требованиям по содержанию горючей металлической пыли. Эта же шкала применима не только к аэрокосмической отрасли, но и к другим сферам.
медицинский металлический экзоскелет Рынок (титановые спинномозговые имплантаты, пластины для травм, индивидуальные имплантаты) и производство металлических деталей для аэрокосмической и оборонной промышленности, где рейтинг защиты IP54 + 75 дБ имеет значение для производственных помещений, расположенных рядом с чистыми зонами.

Часто задаваемые вопросы: Шлифовка лопаток авиационных двигателей
В1: Могу ли я использовать имеющийся у меня ручной настольный шлифовальный станок для шлифовки лезвий двигателей?Вы можете попробовать, но вам не удастся сходу обеспечить допуск профиля ±0,02 мм, и вы выделите достаточно тепла, чтобы вызвать микротрещины в профиле крыла. Процент брака на первых образцах составляет 60–80%. Затраты на переделку превышают стоимость качественной работы.
специализированная ленточная шлифовальная машина для аэрокосмических компонентов (
YL-SDJ-001 (при цене от 20 000 до 35 000 долларов) в сочетании с высокоскоростной отделочной машиной, такой как
YT-A30-H и соответствующий мокрый пылесборник, например,
YL-QMW-06Мы настоятельно рекомендуем использовать специально построенную трехстаночную линию даже для изготовления прототипов.
Вопрос 2: Керамическая или клиновидная лента для шлифовки титановых сплавов?Для удаления припоя из сплава Ti-6Al-4V, керамический абразивный пояс Это правильный ответ. CBN — это избыточный материал, и его стоимость в 5–8 раз выше. Используйте CBN для чистовой шлифовки дорогостоящих турбинных дисков или для шлифовки подшипниковых колец в цеху. Одна и та же керамическая лента подходит как для инконеля, так и для титана.
В3: Влажный или сухой способ обработки никелевых суперсплавов?Всегда влажное шлифование. Сплавы Inconel 718 и Waspaloy обладают низкой теплопроводностью. Сухое шлифование концентрирует тепло в зоне контакта и вызывает образование микротрещин на поверхности. Влажное шлифование с потоком 8–10 л/мин на ленточной платформе и распылением 1–2 л/мин на прецизионной платформе поддерживает температуру в зоне контакта ниже 150 °C. AS9100 В ходе проверок сухая шлифовка суперсплавов будет рассматриваться как несоответствие требованиям при производстве любых лопаток авиационных конструкций.
В4: Как мне соответствовать стандарту AS9100, если я являюсь поставщиком третьего уровня и только начинающим работать в аэрокосмической отрасли?Начните с анализа несоответствий стандарту AS9100D. Задокументируйте параметры процесса — это само по себе составляет 60% аудита.
YT-A30-H поставляется с пакетом параметров процесса, который удовлетворяет большинству требований к документации, и
YL-QMW-06 Суда имеют сертификаты AQ4273-2019, а также сертификаты взрывозащиты и выхлопных газов от сторонних организаций, подтверждающие безопасность и экологичность. Планируйте 6–9 месяцев на полную доставку.
AS9100 Сертификация после холодного запуска.
В5: Что такое типичный процент брака на линейке YL-SDJ-001 + YT-A30-H?На небольших лопастях из сплава Inconel 718, работающих на...
YL-SDJ-001 для шлифовки профиля на первом этапе с использованием правильно заточенного инструмента.
керамический абразивный пояс плюс
YT-A30-H На этапах 2–3 финишной обработки процент брака в производстве составляет 2–5% (против 60–80% при ручной обработке). С учетом этого,
YL-QMW-06 На этапе пылеудаления исключается фактор, приводящий к образованию пылевых отходов (переделка из-за загрязненной охлаждающей жидкости), и снижается процент брака на линии до 1,5–4 %. Комбинированная линия окупается в течение 10 месяцев при производительности 150 небольших лезвий в месяц.
В6: Действительно ли мне нужен отдельный пылесборник, если шлифовальный станок имеет класс защиты IP54?Да. Степень защиты IP54 предотвращает попадание искр и стружки внутрь корпуса и защищает электронику, но не улавливает мелкодисперсные частицы, попадающие в воздух и вдыхаемые оператором.
YL-QMW-06 Это автономный пылесборник 4-й ступени, который пропускает загрязненный пылью воздух через трехступенчатый фильтр с водяной завесой, обеспечивая удаление пыли на выходе на уровне ≥ 93 % — что соответствует предельно допустимой концентрации пыли по стандартам OSHA 5 мг/м³ и NFPA 484. IP54 + соответствующий мокрый пылесборник — единственная комбинация, которая удовлетворяет как экологическим требованиям AS9100, так и требованиям безопасности оператора при работе с титаном. Использование только IP54 — распространенная полумера, которая выявляется при проверке.
Профессиональная компетентность и заслуживающая доверия надежность
Инженерная команда компании Yiliang Abrasives обладает более чем 26-летним опытом работы в отрасли, специализируясь на производстве оборудования для полировки и шлифовки металла для аэрокосмической, кухонной, сантехнической и медицинской промышленности. Наша производственная линия по выпуску небольших аэрокосмических лопаток состоит из трех специализированных подразделений:
- Специализированный абразивно-ленточный шлифовальный станок YL-SDJ-001 для лопаток авиационных двигателей — двухпозиционная конструкция (3 кВт × 2); оснащен двигателями YE2-100L-2 (2870 об/мин) с частотным регулированием скорости (0–40 м/мин); характеристики ленты: 2540 × 20/30/50 мм; вес: 600 кг; уровень шума: ≤75 дБ; питание: 380 В / 50 Гц трехфазное (для профильной шлифовки первого этапа)
- Специализированный шлифовальный станок YT-A30-H для лопаток авиационных двигателей — двухмоторная конфигурация (3 кВт × 2; 2880 об/мин; номинальный ток 6,4 А); скорость вращения шпинделя ≥8000 об/мин; взрывозащищенный класс защиты IP54; в комплекте 4 сменные втулки; литой корпус; вес: 800 кг (для высокоскоростной прецизионной шлифовки 2–3 этапов)
- Взрывозащищенная пылеулавливающая установка YL-QMW-06 — Питание: переменный ток 380 В / 50 Гц; мощность вытяжки: 2,2/3/4 кВт; расход воздуха: 5009–12736 м³/ч; эффективность пы
Если вас заинтересовала наша продукция и вы хотите узнать больше подробностей, пожалуйста, оставьте сообщение здесь, мы ответим вам как можно скорее.


 Pусский